गेट भल्भका लागि स्टेनलेस स्टील ग्रेड चयन
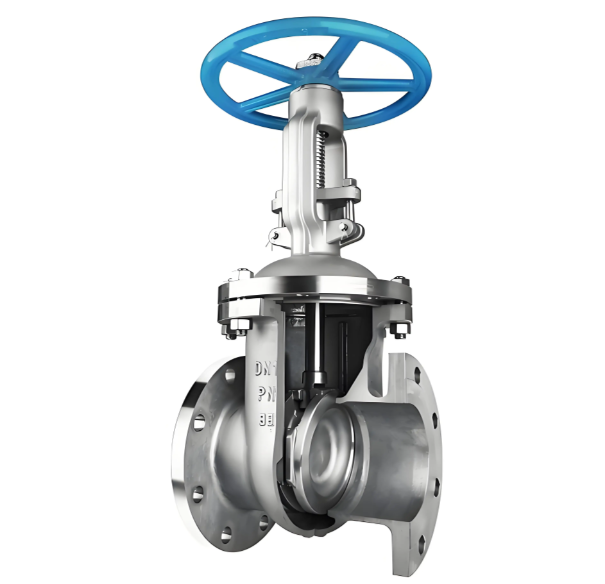
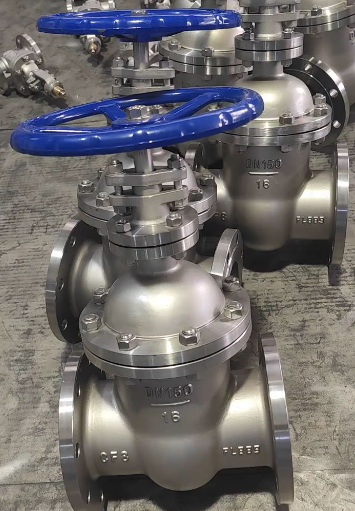
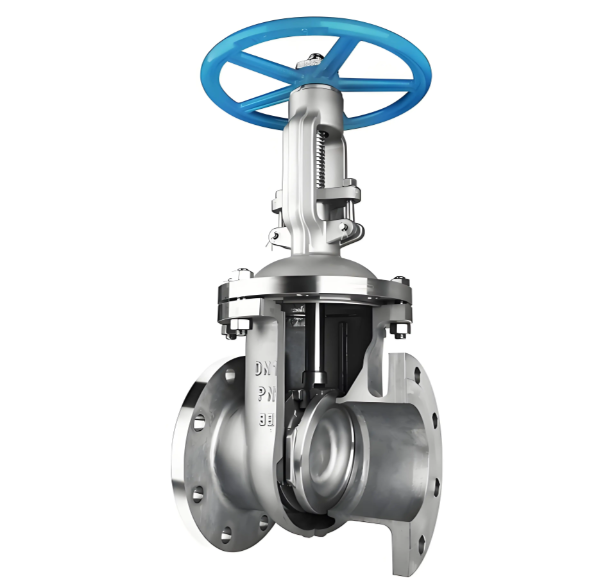
को लागि सामग्री ग्रेड चयनस्टेनलेस स्टील गेट भल्भहरू स्टेनलेस स्टील गेट भल्भका लागि सामग्री ग्रेड चयन तापमान-दबाव सेवा सर्तहरू सहित मिडिया विशेषताहरू द्वारा निर्धारण गरिन्छ। तीन व्यापक रूपमा प्रयोग गरिएका कास्ट ग्रेडहरू तल सूचीबद्ध छन्:
CF8 (304 स्टेनलेस स्टील):पातलो नाइट्रिक एसिड र अर्गानिक एसिड जस्ता हल्का संक्षारक मिडियाका लागि उपयुक्त। यसले 400 डिग्री सेल्सियस सम्मको अपरेटिङ तापमानको सामना गर्न सक्छ र सबैभन्दा लागत-प्रभावी प्रदर्शन प्रदान गर्दछ।
CF8M (316 स्टेनलेस स्टील):पातलो सल्फ्यूरिक एसिड, फस्फोरिक एसिड र समुद्री पानी सहित मध्यम संक्षारक सेवाहरूको लागि डिजाइन गरिएको। यसको अधिकतम परिचालन तापमान 450 डिग्री सेल्सियस पुग्छ; मोलिब्डेनमको थपले पिटिङ क्षरणको प्रतिरोधमा उल्लेखनीय सुधार गर्दछ।
CF3M (अल्ट्रा-लो-कार्बन 316L स्टेनलेस स्टील):वेल्डेड सम्मेलनहरूको लागि रुचाइएको। यसको कार्बन सामग्री 0.03% भन्दा कम राखिएको छ, जसले प्रभावकारी रूपमा वेल्ड गर्मी प्रभावित क्षेत्रहरूमा अन्तर-ग्र्यानुलर क्षरणलाई रोक्छ।
विशेष परिचालन अवस्थाहरूको लागि, वैकल्पिक ग्रेडहरू उपलब्ध छन्:
CF8C (347 स्टेनलेस स्टील):निओबियम थपले कार्बनलाई स्थिर बनाउँछ र उच्च-तापमान अन्तरग्रान्युलर क्षरणको लागि उत्कृष्ट प्रतिरोध प्रदान गर्दछ।
CN7M (मिश्र 20):तातो केन्द्रित सल्फ्यूरिक एसिड सेवाको लागि विशेष रूपमा तयार गरिएको।
ग्रेड चयन प्रक्रिया:
प्रक्रिया मिडियाको प्रकार र एकाग्रता पुष्टि गर्नुहोस्
उम्मेदवार ग्रेडहरूको क्षरण अनुकूलता प्रमाणित गर्न जंग-प्रतिरोधी ह्यान्डबुकहरू हेर्नुहोस्
सञ्चालन तापमान र दबाव मापदण्डहरू परिभाषित गर्नुहोस्
दुवै क्षरण र दबाव-तापमान आवश्यकताहरू पूरा गर्ने ग्रेडलाई अन्तिम रूप दिनुहोस्
कास्टिङ र मेसिनिंग विशेषताहरूस्टेनलेस स्टील गेट भल्भहरूस्टेनलेस स्टील गेट भल्भका लागि कास्टिङ अभ्यास कार्बन-स्टील गेट भल्भहरूबाट धेरै फरक छ।
स्टेनलेस स्टीलले कार्बन स्टीलको तुलनामा कमजोर पिघलाएको धातु तरलता प्रदर्शन गर्दछ। खन्याउने तापक्रम ५०–८० डिग्री सेल्सियसले पूरै मोल्ड भर्नको लागि बढाउनुपर्छ। तथापि, अत्यधिक तापक्रमले मोटो अन्नको संरचना र मेकानिकल बल कम हुन्छ।
स्टेनलेस स्टीलले कार्बन स्टिलको तुलनामा लगभग 1.5‑गुणा उच्च संकुचन पनि सुविधा दिन्छ। त्यसैले ठूला राइजरहरू गम्भिर संकुचन गुफाहरू कम गर्न गेटिङ-सिस्टम डिजाइनमा अनिवार्य छन्। कास्टिङको समयमा कडा सतह स्केल बनाउँछ, शेक-आउट बनाउँछ र थप श्रम-गहन पीस्छ।
मेशिन सञ्चालनमा, स्टेनलेस स्टीलले कमजोर मेसिनेबिलिटी र कडा काम-कठोर प्रवृत्ति प्रस्तुत गर्दछ, जसले उपकरणको पहिरनलाई गति दिन्छ। व्यावहारिक प्रतिरोधी उपायहरूमा YG-श्रृङ्खला सिमेन्टेड-कार्बाइड काट्ने उपकरणहरू अपनाउने, कार्बन स्टिलका लागि विशिष्ट मानहरूको 60-70% सम्म काट्ने गति घटाउने, र कार्य-कठोर सतह तहहरूमा उपकरण बस्नबाट बच्न उच्च फिड दरहरू लागू गर्ने समावेश छ।
सील सतहहरूको कडा-फेसिङमा विशेष ध्यान दिनुपर्छ। स्टेनलेस स्टील बेस मेटल र स्टेलाइट हार्ड-फेसिङ डिपोजिटहरू बीचको बेमेल थर्मल विस्तार गुणांकले वेल्डिङ पछि अवशिष्ट तनाव र कम्पोनेन्ट विरूपण उत्पन्न गर्न सक्छ। स्टेनलेस स्टील गेट भल्भहरूको लागि सतह उपचार र प्यासिभेसन, भित्री जंग रहित सतह र फिनिशिंग स्टेल फिनिशिंग प्रोस्टेनिङको बावजुद। भरपर्दो सेवा जीवनको लागि महत्वपूर्ण रहनुहोस्।
आन्तरिक सतह उपचार:
कास्टिङ स्केल र अवशिष्ट बालुवा हटाउनका लागि आन्तरिक प्रवाह-मार्गहरू ब्लास्ट-सफाई गरिन्छ। त्यसपछि कम्पोनेन्टहरूलाई मिश्रित नाइट्रिक-हाइड्रोफ्लोरिक एसिड प्यासिभेटिङ समाधानसँग उपचार गरिन्छ। यो उपचारले सतह मुक्त-फलामको प्रदूषण हटाउँछ र 2‑5nm मोटाईको एकसमान, बाक्लो क्रोमियम-अक्साइड निष्क्रिय फिल्म उत्पन्न गर्छ — कोर बाधाले जंग सुरक्षा प्रदान गर्दछ।
Passivation गुणस्तर नीलो-स्पट परीक्षण मार्फत प्रमाणीकरण गरिन्छ: परीक्षण समाधान (पोटाशियम फेरीसाइनाइड प्लस नाइट्रिक एसिड) सतहमा लागू गरिन्छ। पारित नतिजाले ३० सेकेन्ड भित्र कुनै नीलो विकृति देखाउँदैन; नीलो दागले अवशिष्ट मुक्त-फलामको प्रदूषणलाई संकेत गर्दछ।
बाह्य सतह उपचार:
सामान्यतया, राम्रो वायुमण्डलीय जंग प्रतिरोधको लागि स्टेनलेस स्टील गेट भल्भहरूलाई बाह्य पेन्ट कोटिंगको आवश्यकता पर्दैन। जब परियोजना विशिष्टताहरूले चित्रित चिन्ह लगाउने आदेश दिन्छ, एक इपोक्सी प्राइमरलाई चिल्लो स्टेनलेस-स्टील सतहहरूमा खराब पेन्ट आसंजन हटाउनको लागि पहिले लागू गर्नुपर्छ, त्यसपछि टपकोट अनुप्रयोग।
ढुवानी र भण्डारणको समयमा अस्थायी सुरक्षाको लागि फ्ल्यान्ज सीलिङ अनुहारहरू एन्टि-रस्ट ग्रीसको साथ लेपित हुन्छन्, सतहमा खियाको दागहरू बेवास्ता गर्दै जसले सील कार्यसम्पादनमा सम्झौता गर्दछ।
सम्बन्धित समाचार
- जाली इस्पात गेट भल्भ के हो र यसले कसरी विश्वसनीय औद्योगिक प्रवाह नियन्त्रणलाई समर्थन गर्छ?
- स्टेनलेस स्टील ANSI 150LB Flanged Y स्ट्रेनर विश्वसनीय पाइपलाइन निस्पंदनको लागि
- स्टेनलेस स्टील बल भल्भ पूरा परीक्षण प्रक्रिया | मानक निरीक्षण र गुणस्तर आश्वासन
- स्वच्छ तरल पदार्थ नियन्त्रण प्रणालीहरूको लागि सेनेटरी 3-टुक्रा बटरफ्लाइ भल्भ
- सेनेटरी युनियनले आधुनिक हाइजिनिक फ्लुइड प्रशोधनमा भल्भ ट्रेन्डहरू जाँच गर्नुहोस्
- दुई टुक्रा फ्ल्यान्ज बल भल्भ: संरचनात्मक सिद्धान्तहरू, स्थापना नियमहरू र आवेदन सीमाहरू
मलाई एउटा सन्देश छोड्नुहोस्